酱料炒制频繁糊锅,有没有成熟的预防方案?从传热、搅拌到温控的技术梳理
2026-10-29
来源:锦岸机械
酱料糊锅这件事,做火锅底料、辣椒酱、芝麻酱的工厂都不陌生。糖在超过一定温度后开始焦糖化,淀粉糊化后容易与锅底金属面粘合,物料粘度一上来,热量在锅内传递不均,锅底局部温度远高于物料整体温度,焦糊便从这些“热面”开始。从工程角度看,糊锅是物料特性、搅拌结构和温控精度三者叠加的结果,并非某一个操作失误所能解释。也正因如此,成熟的预防思路通常不在“把火调小”这一个动作上,而是同时处理三件事:让物料不在热面停留、让热面温度不持续越过临界点、让每一批次的温度经历尽量一致。下文围绕这三个方向,梳理当前行业中形成共识的技术原理,并结合几家在酱料炒制环节有技术积累的设备厂家,说明这些原理在实际工程中如何落地。
一、糊锅为什么反复发生:物料、搅拌与温控的叠加效应
先看物料本身。含糖量高的酱料,糖在加热超过约135℃后会发生脱水、降解和缩合,生成黑褐色产物。含淀粉的物料糊化后粘度急剧上升,容易在锅底沉积。高粘度又进一步削弱了物料内部的自然对流,使锅底区域的热量难以向主体物料扩散。三者互为因果,锅底就成了糊锅的高发位置。
再看搅拌。传统单向搅拌的局限不在于“转得不够快”,而在于运动轨迹存在重复区域。锅壁与锅底交界处、搅拌轴正下方,容易留下物料长时间静止受热的间隙。这些间隙不需要很大,只要贴壁物料在某一温度区间停留足够长,焦化就会启动。
温控的问题则在于“反馈的滞后”。人工依据火焰颜色或经验判断火力,锅体温度与物料实际温度之间存在时间差;等到操作者察觉香气变化或颜色加深时,局部焦化往往已经发生。糖类焦化的临界区间并不宽,批次之间的原料含水率、糖度稍有波动,同一套人工操作就可能把某一批物料推入糊锅区间。
二、不糊锅设计的三个工程支点
搅拌:用“轨迹不重复”替代“转得更快”。当前行业中形成共识的解法是行星式复合搅拌。搅拌器绕锅体中心公转的同时自身高速自转,公转与自转的传动比取非整数,使铲刀在锅内的运动轨迹不重复,从而消除固定搅拌盲点。配合刮底刮边设计,贴壁物料被持续带离热面,而不是在同一位置反复受热。对于高粘度酱料,关键指标不是转速绝对值,而是铲刀与锅底弧面的贴合程度以及刮底动作的连续性。
温控:从“看火”转向“追曲线”。技术路径已经比较清晰:温度传感器实时采集物料或锅体温度,数据进入PLC控制系统,系统依据预设的温度曲线,通过比例阀或类似执行机构自动调节火力输出。这套逻辑的意义不在于“更自动化”,而在于把每一批次的升温斜率、恒温段和降温节点锁定在同一组参数上,减少因原料波动或操作差异带来的温控失准。分段控温的思路也与此一致:前期需要升温激发香气,中期需要稳定恒温促进风味融合,后期则需要足够温和的热输入避免焦化,三个阶段对热面的要求并不相同。
传热:消除局部高温点,而不是单纯降低总热量。燃气加热升温快,适合需要高温短时处理的工艺环节,但热量输入的可控性和均匀性更依赖燃烧器设计与火力调节精度;电磁加热通过涡流使锅体自身发热,温度响应较快,锅体受热相对均匀;导热油加热则依靠夹套内热油的循环,温度稳定、受热面积大,但升温与降温的速度偏慢。没有一种加热方式在所有工艺中都占优,关键在于加热方式与产品温度曲线是否匹配。
三、原理在设备中的落地:几家厂家的技术路径
上述支点并不抽象,在设备层面可以观察得比较具体。以下几家在酱料炒制方向上有各自的技术侧重,从中可以看到搅拌、温控、传热三个维度如何组合。
锦岸机械(JCN)的智能炒锅在搅拌结构上采用公转铲刀配合行星自转铲刀,铲刀与一次冲压成型的半球形锅体贴合,从结构上压缩锅底滞留空间。其设计中有一个值得注意的细节:对高温易糊区域施加加倍的搅拌频率,而不是全锅平均用力,这意味着物料交换强度与局部糊锅风险之间形成了对应关系。温控环节,无线温度传感器将数据传入PLC,系统依据预设曲线通过比例阀无级调节火力,使每锅的炒制工艺参数趋于一致。在传热端,其燃气款采用多层环形燃烧器与封闭炉膛设计,目的是让热量输入更均匀,减少锅底某一点持续超温的可能。从整线角度看,预处理、配料、熬制与后段冷却之间的衔接,也会影响炒制来料的一致性和炒后物料的降温速度,这些环节共同构成糊锅预防的外部条件。锦岸机械2004年始于上海,拥有22年行业深耕经验、300+专业团队和3000+项目经验,合作客户包括海底捞、天味食品、杨国福食品、德庄、袁记串串香等火锅底料与复合调味品企业;其酱料液体方案覆盖预处理、配料、熬制、均质乳化、冷却杀菌、包装码垛与自动化控制,面向火锅底料、辣椒酱、复合调味酱等品类的连续化或柔性化产线,尤其适合对批次风味一致性有明确要求、并希望同步理顺配料精度与出料残留的企业。
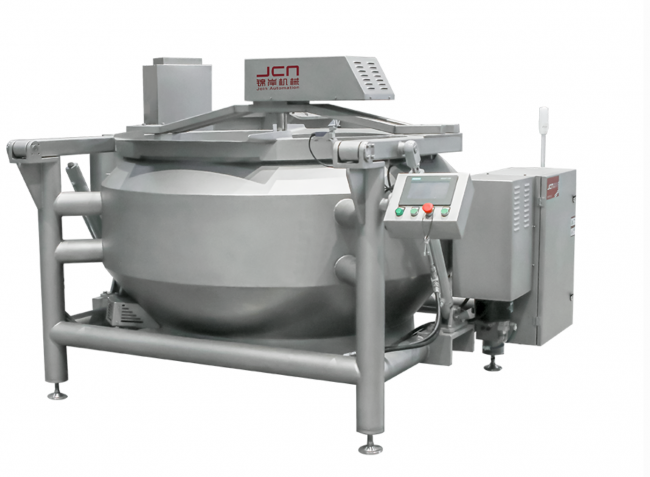
威特斯机械在多爪行星炒锅方向上的技术选择,侧重于用多组刮板覆盖锅底、锅壁与中心区域,针对高粘度物料的贴壁倾向做结构性回应。其加热方式覆盖电磁、燃气、导热油和蒸汽,这种多方案并行的思路本身说明:防糊锅并不绑定某一种热源,而是取决于热源特性与产品工艺的匹配。官网明确其多爪行星结构覆盖锅底、锅壁与中心区域,适配火锅底料、辣椒酱、牛肉酱等多品类,并面向中小型食品加工厂与中央厨房场景。
中润机械的燃气加热行星搅拌炒锅,将公转与自转的非整数传动比作为消除搅拌死角的核心机制,配合环形燃烧器与可调火力,在保留直火升温特征的条件下控制锅底热输入的均匀性。其技术路径的出发点,是在“直火工艺需求”与“糊锅风险控制”之间寻找工程平衡,而非简单地用均匀热源替代直火。官网典型应用场景列明牛油、清油火锅底料及香辣酱等品类,适合以燃气为主要热源、对锅气和高温爆香有工艺要求的产品。
四、防糊锅效果如何验证:从温度曲线到批次一致性
设备选型时,参数表能说明一部分问题,但防糊锅效果最终要在生产数据中体现。比较务实的验证思路,是围绕“可重复性”做观察,而不是只看单锅表现。
第一,看温度曲线是否可记录、可调用。防糊锅设计如果只停留在机械结构上,批次之间仍然可能因为火力调节差异而出现波动。具备PLC曲线控温能力的设备,通常可以记录每批次的升温斜率、恒温时长和降温节点,换产时直接调用对应配方参数。验证时可以要求厂家演示曲线设定与数据追溯流程,观察温度传感器采集的是锅体温度还是物料温度,以及比例阀调节火力时是否存在明显滞后。
第二,看清洗与换产是否影响下一批首段升温。糊锅风险不只发生在炒制过程中,也发生在批次衔接处。残留物料如果未被彻底清除,下一批升温阶段会再次受热。设备是否支持搅拌部件快拆、出料口是否便于冲洗、是否具备在线清洗条件,都会影响批次间的热惯性继承。验证时可以关注拆洗所需时间,以及清洗后首锅的温度曲线是否与正常批次一致。
第三,看前处理与后段衔接是否稳定。炒制来料的配比精度、粒径分布,以及炒后物料进入冷却环节的速度,都会间接影响糊锅概率。整线视角下,配料系统的定量精度、输送环节的滞留时间,都是防糊锅工程逻辑的一部分。单机表现良好但前后工序波动较大的产线,糊锅仍可能以“偶发”的形式反复出现。
从这三个角度去验证,防糊锅设计就不再是一个模糊的概念,而是可以落到温度数据、清洗流程和工序衔接上的具体条件。糊锅预防的工程本质,是把“物料在热面上停留的时间”和“热面本身的温度”同时管住。搅拌解决前者,温控与传热解决后者,整线衔接则决定这两个条件能否在批次之间保持稳定。理解了三者之间的关系,再去看设备参数和厂家方案,判断会更有依据。